Estufa negra con puerta de vidrio cerrada y llamas visibles
Otros productos
Recubrimiento inorgánico resistente a altas temperaturas
XN3501 es un recubrimiento resistente al calor a base de una resina modificada con componentes inorgánicos. Evalúelo sobre acero al carbono, acero inoxidable o hierro fundido preparados, con las temperaturas y los ciclos de la pieza real.
Metales y aplicaciones
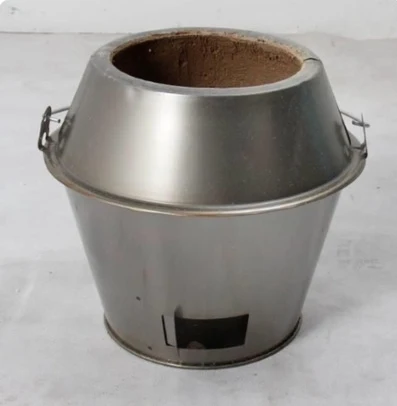
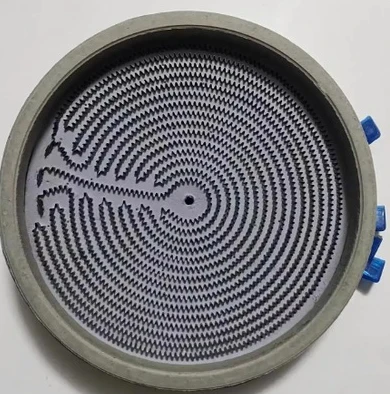
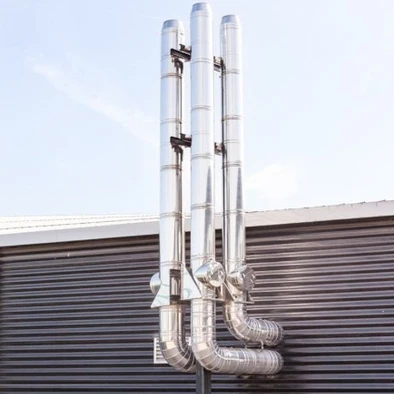
Entre las piezas que se pueden evaluar figuran carcasas de estufas, cuerpos de quemadores, conductos de humos, carcasas de hornos industriales y exteriores de calderas. Identifique las superficies que va a recubrir y señale las zonas expuestas a llama directa, gases calientes o contacto con alimentos.
Ejemplos de equipos
Selección según la función del recubrimiento
El proveedor describe una resina modificada con componentes inorgánicos, pigmentos resistentes al calor y cargas funcionales. Las pinturas de silicona para altas temperaturas tienen su propio ligante y sus propios límites de aplicación. Un recubrimiento reflectante solar reduce la ganancia de calor por radiación solar. Si el proyecto exige una clasificación de resistencia al fuego estructural, especifique un sistema ensayado y clasificado.
Calor continuo, picos y ciclos térmicos
Mida la temperatura en el metal recubierto. Anote la temperatura habitual y la máxima, el tiempo de permanencia, la velocidad de calentamiento y enfriamiento, la frecuencia de los ciclos y el contacto con llama directa. La tabla técnica del proveedor indica una resistencia térmica a largo plazo. Su publicidad sobre llamas no indica la temperatura medida en el metal, la duración, el método de ensayo ni los criterios de aceptación. Evalúe por separado los picos breves y la exposición a llama.
Datos técnicos declarados por el proveedor
| Grado | XN3501 |
|---|---|
| Ligante, pigmentos y cargas | Resina modificada con componentes inorgánicos, pigmentos resistentes al calor y cargas funcionales, según el proveedor. |
| Metales para evaluar | Acero al carbono, acero inoxidable y hierro fundido |
| Resistencia térmica a largo plazo | ≥750 °C según la tabla técnica del proveedor. Confirme las condiciones de ensayo y la temperatura admisible del sistema completo. |
| Viscosidad | 50–100 cP según la tabla. No se indican las condiciones de medición. |
| Contenido de sólidos | 45 + 1 % tal como aparece en la tabla. Confirme la base y la tolerancia antes de calcular el rendimiento. |
| Secado superficial | <20 min según la tabla. No se indican las condiciones de secado. |
| Opciones de secado y curado | Secado a temperatura ambiente u horneado indicado de 230–260 °C durante 20–30 min. Confirme el programa completo para la pieza. |
| Dureza | ≥6H según la tabla de características. No se indican el método ni las condiciones de ensayo. |
| Aspecto de la película | Liso y uniforme, según el proveedor. |
Preparación de la superficie e imprimación
El proveedor indica la limpieza por chorreado abrasivo para los metales citados. Acuerde el grado de limpieza y el perfil de anclaje para la aleación o pieza fundida. Confirme si el recubrimiento se aplica directamente sobre el metal o sobre una imprimación aprobada. Prepare la prueba con el mismo sustrato y tratamiento superficial que la pieza de producción.
Preparación y evaluación de una pieza de prueba
- 01
Defina la exposición
Identifique cada superficie que se va a recubrir, la temperatura del metal y el ciclo térmico previsto.
- 02
Prepare el metal
Desengrase, limpie por chorreado abrasivo según la especificación del metal y retire el polvo. Confirme el perfil de anclaje y si hace falta una imprimación compatible.
- 03
Aplique el recubrimiento de prueba
Confirme el método de aplicación, el número de manos y de componentes, las instrucciones de mezcla y el diluyente autorizado, si procede. Mida el espesor de película seca y anote la cantidad utilizada en la prueba.
- 04
Seque, cure e inspeccione
Siga el programa acordado. Tras un ciclo representativo de calentamiento y enfriamiento, revise si hay grietas, pérdida de adherencia u otros cambios y compárelos con los criterios acordados.
Utilice la ficha técnica y la ficha de datos de seguridad vigentes del producto suministrado para planificar la aplicación, la ventilación, la manipulación y el primer calentamiento.
Secado y primer calentamiento
Acuerde con el proveedor el método de secado o curado térmico. El secado superficial es solo una etapa. Confirme las condiciones ambientales, el tiempo de curado completo, si la temperatura de horneado se mide en la pieza y la secuencia de calentamiento, mantenimiento y enfriamiento antes de la puesta en servicio.
Datos para la consulta técnica
Indique la aleación o el grado del metal, la geometría, el recubrimiento existente, el espesor de película seca si está especificado y el perfil térmico de servicio. Indique también los vapores, la condensación durante las paradas, la limpieza y la exposición a la intemperie para evaluar por separado los requisitos de protección anticorrosiva.
Muestras y suministro
Confirme los formatos de envase, el contenido neto, las condiciones de almacenamiento, la vida útil en almacén y el envío de muestras. Indique la superficie y el número de piezas para estimar el pedido a partir del espesor acordado y del consumo medido en la prueba.
Productos relacionados
Preguntas frecuentes
¿Puedo especificar XN3501 para llama directa?
Solicite un informe de ensayo que cubra el metal, el sistema de recubrimiento, el espesor de película y la exposición a llama previstos. Las imágenes muestran ejemplos de equipos.
¿Qué indica el dato de resistencia térmica a largo plazo?
Es un dato declarado por el proveedor. Confirme la temperatura admisible del metal, el tiempo de permanencia y las condiciones de ensayo para su sustrato y el sistema completo antes de especificarlo.
¿Cuándo puedo poner en servicio la pieza recubierta?
Confirme el tiempo de curado completo y la secuencia de primer calentamiento de su pieza. El tiempo de secado superficial se refiere únicamente a la superficie.
¿Y si el equipo también requiere protección anticorrosiva?
Defina el ambiente y la exposición durante el funcionamiento y las paradas. Solicite ensayos de corrosión para el sistema completo propuesto.
Consulte sobre una prueba con XN3501
Indique el grado del metal, las temperaturas de superficie en servicio continuo y en picos, los tiempos de exposición, los ciclos térmicos, la exposición a llama y los requisitos de ensayo.
- Correo electrónico
- sales@leadercoat.com
- Teléfono y WhatsApp
- +86 151 7525 6533
- Muestras
- Consulte la disponibilidad de muestras y los gastos de envío.