Balde branco do fornecedor com revestimento líquido destacável
Revestimentos protetores destacáveis para trabalhos com exposição ao calor
Revestimento destacável contra projeções de solda
P09 é um revestimento de aplicação líquida que forma uma película destacável ao secar. Destina-se à proteção temporária de superfícies próximas, como vidro e perfis de alumínio, contra salpicos de soldadura, também chamados de respingos de solda, durante a montagem de fachadas-cortina. Solicite dados de exposição e verifique a compatibilidade numa amostra representativa antes de especificar o produto.
Superfícies a avaliar
Comece pelo vidro, pela liga de alumínio ou pelo acabamento dos perfis usados na obra. A embalagem do fornecedor também menciona PVC rígido, cerâmica e chapa de aço. Avalie cada superfície e acabamento separadamente, incluindo vidro tratado, metal pintado e vedações que possam entrar em contacto com o líquido.
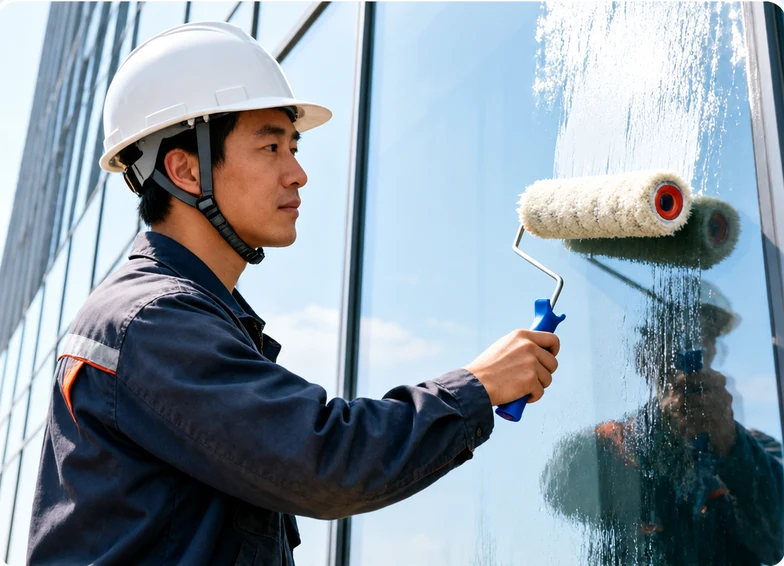
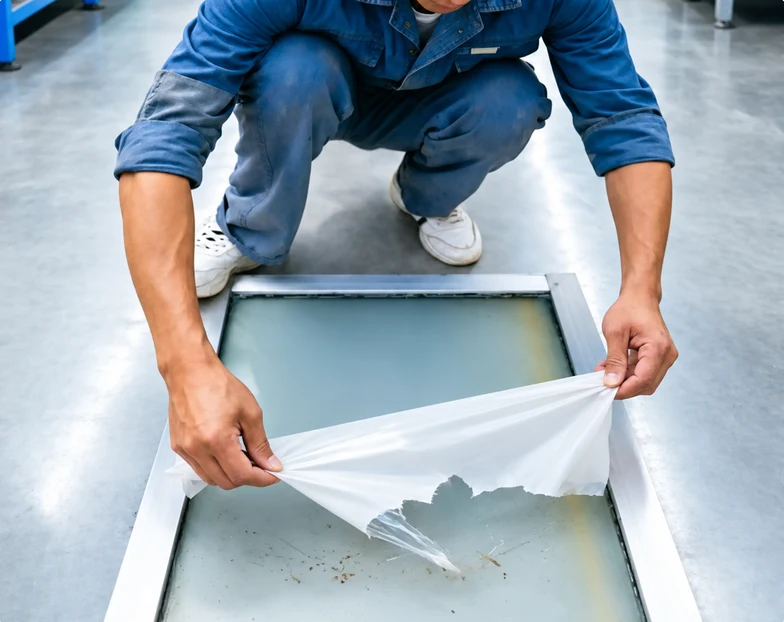
Imagens do produto e da aplicação
Como escolher o tipo de proteção
Revestimento líquido destacável. Aplica-se nas superfícies próximas para proteção temporária e retira-se em forma de película no fim do trabalho.
Spray antissalpicos ou antirrespingo de solda. Costuma ser utilizado para limitar a aderência das projeções em superfícies metálicas, dispositivos de fixação ou consumíveis da tocha, conforme indicado pelo fabricante.
Revestimento permanente resistente ao calor. Permanece no equipamento em serviço à temperatura especificada. As mantas e cortinas para solda e os equipamentos de proteção individual têm funções distintas nos procedimentos de trabalho a quente.
A que se refere a temperatura indicada
O fornecedor indica um máximo de 50 °C para a secagem assistida. A documentação não indica uma temperatura de serviço durante a solda nem identifica a temperatura das projeções ou do substrato, o tempo de contacto, a espessura da película seca, o processo de solda ou a distância utilizados num ensaio. O rendimento de referência corresponde à película húmida. Solicite ao fornecedor dados adequados à exposição prevista antes de aprovar o produto.
Dados de aplicação
| Aspeto | Líquido verde viscoso, segundo o rótulo do fornecedor. |
|---|---|
| Métodos de aplicação | Pulverização, pincel, rolo, espátula ou imersão. |
| Condições de aplicação | Ambiente seco e ventilado, à temperatura ambiente. Evite aplicar abaixo de 0 °C. |
| Diâmetro do bico de pulverização | Pelo menos 2 mm. |
| Secagem ao toque | Cerca de 20–30 min à temperatura ambiente. |
| Formação da película | Cerca de 40–60 min à temperatura ambiente. |
| Secagem assistida | Com boa ventilação e aquecimento controlado até 50 °C. |
| Rendimento de referência | Cerca de 8 m²/kg com espessura de película húmida de 0,1 mm. |
Antes de iniciar o trabalho
Registe o processo de solda, a distância ao cordão, a direção e a frequência das projeções e o calor radiante previsto. Defina as condições do ensaio com os responsáveis pela solda e pela segurança. Consulte a ficha de dados de segurança atual antes da aplicação e mantenha as barreiras físicas e as restantes medidas de controlo do trabalho a quente.
Como planear um ensaio no seu processo de solda
- 01
Selecione e prepare a zona de ensaio
Comece com uma superfície limpa e seca. Identifique as zonas a proteger e defina onde o revestimento pode ser aplicado em relação ao cordão de solda e aos materiais adjacentes.
- 02
Aplique uma película uniforme
Escolha a ferramenta consoante o acesso. O fornecedor sugere passagens cruzadas para uniformizar a cobertura e indica o diâmetro mínimo do bico nos dados de aplicação.
- 03
Verifique a formação da película
Deixe a película formar-se por completo. Verifique a cobertura nas bordas e nos cantos e registe as condições de secagem, a espessura aplicada e o tempo de espera.
- 04
Avalie a exposição e a remoção
Faça o ensaio acordado com as medidas de controlo da obra. Destaque a película e inspecione o acabamento original. Compare com uma amostra sem revestimento, fora da zona de exposição.
Selecione uma amostra representativa com o acabamento real e defina os critérios de aceitação para a integridade da película, a sua remoção e o estado da superfície.
Remoção da película e inspeção da superfície
No fim do trabalho, aguarde até poder manusear a superfície em segurança e comece a destacar a película por uma borda acessível. Verifique se a película rasga, se ficam resíduos ou partículas incrustadas e se o aspeto da superfície se altera. O fornecedor não indica um prazo validado para remoção nem um período máximo de proteção. Verifique ambos nas condições previstas para o trabalho.
Amostras e fornecimento
Confirme o tamanho da embalagem, a quantidade da encomenda e o prazo para o lote solicitado. A fotografia mostra uma embalagem do fornecedor Liuxiaolong. Solicite as fichas técnica e de dados de segurança em vigor e confirme o rótulo do lote a fornecer.
Perguntas frequentes
A temperatura de secagem indica a resistência durante a solda?
O valor de 50 °C refere-se à secagem assistida. O fornecedor não indica uma temperatura nominal nem um tempo de contacto para as projeções de solda. Solicite dados para a sua exposição e defina um ensaio representativo.
A película destaca-se de alumínio pintado ou vidro tratado?
Teste o acabamento exato com o intervalo previsto até à remoção. Verifique se ficam resíduos, se o brilho ou a cor se alteram e se o acabamento sofre danos.
Substitui uma manta, uma cortina ou o equipamento de proteção individual?
Mantenha as barreiras e o equipamento de proteção individual especificados. P09 é um revestimento temporário de superfícies e não possui classificação documentada para proteção de pessoas ou como barreira para trabalhos a quente.
Peça uma amostra para o seu processo de solda
Indique o substrato e o acabamento, o processo de solda, a distância ao cordão, a exposição prevista a projeções e o momento da remoção. Envie fotografias da zona, a quantidade e o destino.
- sales@leadercoat.com
- Telefone e WhatsApp
- +86 151 7525 6533
- Amostras
- Amostras gratuitas. Transporte pago pelo cliente.